
Inhaltsverzeichnis
Einführung
Hartmetall-Schneidwerkzeuge sind ein Eckpfeiler der modernen CNC-Bearbeitung. Ihre Härte, Hitzebeständigkeit und Präzision machen sie unverzichtbar für Branchen von der Luft- und Raumfahrt über die Automobilindustrie bis hin zur Präzisionsfertigung. Allerdings sind nicht alle Hartmetall-Schneidwerkzeuge gleich leistungsstark. Die Wahl des richtigen Werkzeugs ist entscheidend für maximale Standzeit, geringere Produktionskosten und gleichbleibende Teilequalität. In diesem Artikel erfahren Sie, wie Sie Hartmetall-Schneidwerkzeuge anhand von Werkstoffgüte, Beschichtungen, Geometrie und Anwendungsbedingungen auswählen und erhalten praktische Tipps zur Verlängerung der Standzeit. Ob Sie hochpräzise Teile fertigen oder Aluminium, Stahl oder Speziallegierungen bearbeiten – dieser Leitfaden hilft Ihnen, fundierte Entscheidungen zu treffen und Ihre Produktionseffizienz zu steigern.

Warum die Auswahl von Hartmetallwerkzeugen wichtig ist
Hartmetall ist extrem hart und behält auch bei hohen Drehzahlen und Temperaturen seine scharfen Schneidkanten. Eine falsche Auswahl kann jedoch zu vorzeitigem Werkzeugverschleiß oder -bruch, schlechter Oberflächengüte, häufigen Werkzeugwechseln und höheren Produktionskosten führen. Das richtige Hartmetallwerkzeug gewährleistet eine stabile Zerspanungsleistung, längere Standzeiten, eine verbesserte Oberflächengüte, engere Toleranzen sowie höhere Spindeldrehzahlen und Vorschubgeschwindigkeiten. Die Wahl des Hartmetalls hat somit direkten Einfluss auf Produktionseffizienz, gleichbleibende Qualität und Rentabilität.
Arten von Hartmetall Schneidwerkzeuge
Vollhartmetall-Schaftfräser
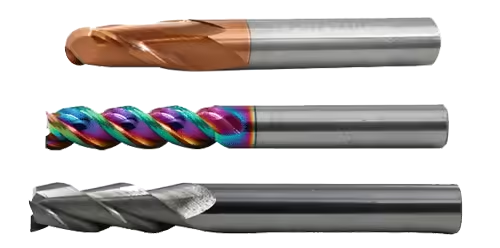
Vollhartmetall-Schaftfräser eignen sich hervorragend für das CNC-Hochgeschwindigkeitsfräsen mit hoher Präzision. Sie behalten ihre Schneidkanten auch unter Hitze und hohen Schnittkräften. Polierte Spannuten und variable Steigungsprofile minimieren zusätzlich Spananhaftung und Vibrationen und machen sie somit ideal für Schlicht- und Hochpräzisionsbearbeitungen.
Hartmetalleinsätze
Hartmetall-Wendeschneidplatten sind austauschbare Spitzen, die beim Drehen, Einstechen und Fräsen eingesetzt werden. Sie ermöglichen einen schnellen Austausch ohne Nachschleifen, wodurch Ausfallzeiten und Werkzeugkosten reduziert werden. Die Wendeschneidplatten sind vielseitig einsetzbar und können durch geeignete Beschichtungen für verschiedene Werkstoffe optimiert werden.
Hartmetallbohrer und Spiralbohrer
Für das Hochgeschwindigkeitsbohren von Metallen bieten Hartmetallbohrer überlegene Verschleißfestigkeit und präzise Bohrlochqualität. Die Wahl des richtigen Spitzenwinkels und der passenden Spannutenform gewährleistet minimalen Grat, verbesserte Rundlaufgenauigkeit und längere Werkzeugstandzeiten.
Hartmetall-Fräser
Hartmetall-Fräser eignen sich für Aluminium, Kunststoffe und Verbundwerkstoffe und bieten eine hervorragende Oberflächengüte und Langlebigkeit. Sie sind ideal für die Blechbearbeitung oder komplexe 2D-Konturen und gewährleisten minimale Gratbildung und hohe Produktivität.
Faktoren, die die Standzeit von Hartmetallwerkzeugen beeinflussen
Materialklasse
Hartmetallwerkzeuge sind in verschiedenen Qualitäten erhältlich, die ein ausgewogenes Verhältnis von Härte und Zähigkeit aufweisen. Feinkörniges Hartmetall bietet sehr hohe Härte und Verschleißfestigkeit und eignet sich für die Schlichtbearbeitung und hochpräzise Fräsbearbeitung. Grobkörniges Hartmetall zeichnet sich durch höhere Zähigkeit aus und ist ideal für Schruppbearbeitung, unterbrochene Schnitte oder die Schwerzerspanung.
Beschichtungen
Werkzeugbeschichtungen verbessern die Verschleißfestigkeit, reduzieren die Reibung und verhindern das Anhaften von Werkstückmaterial. Gängige Beschichtungen sind TiAlN für hohe Temperaturbeständigkeit, AlTiN für die aggressive Bearbeitung und gehärtete Metalle sowie DLC/TiB₂, um das Anhaften von Aluminium oder Nichteisenmetallen zu verhindern und gleichzeitig die Oberflächengüte zu verbessern.
Geometrie und Design
Die richtige Geometrie beeinflusst die Werkzeugstandzeit maßgeblich. Positive Spanwinkel reduzieren die Schnittkräfte und die Wärmeentwicklung. Spiralwinkel zwischen 30° und 45° verbessern den Spanabtransport und die Oberflächengüte. Polierte Spannuten verringern das Anhaften von Material und ermöglichen einen gleichmäßigeren Schnitt. Eckradien verhindern Ausbrüche und verlängern die Werkzeugstandzeit.
Anwendungsbedingungen
Die Werkzeugstandzeit hängt auch von den Schnittbedingungen ab, wie z. B. der Härte und Bearbeitbarkeit des Werkstückmaterials, der Spindeldrehzahl, dem Vorschub, der Schnitttiefe, der Maschinensteifigkeit und dem Kühlmitteleinsatz. Die Wahl der richtigen Kombination aus Material, Beschichtung und Geometrie maximiert die Leistung und die Werkzeugstandzeit.
Empfohlene Schnittparameter für lange Werkzeugstandzeit
| Werkstückmaterial | Werkzeugtyp | Beschichtung | Spindeldrehzahl | Vorschubgeschwindigkeit | Schnitttiefe |
|---|---|---|---|---|---|
| Aluminium | Vollhartmetall-Schaftfräser | TiB2 oder DLC | 12.000–20.000 U/min | 0,05–0,2 mm/Zahn | 0,5–3 mm |
| Edelstahl | Beschichtetes Hartmetall | TiAlN | 6.000–12.000 U/min | 0,03–0,1 mm/Zahn | 0,5–2 mm |
| Titanlegierungen | Vollkarbid | AlTiN | 4.000–8.000 U/min | 0,02–0,08 mm/Zahn | 0,3–1,5 mm |
| Baustahl | HSS oder beschichtetes Hartmetall | Zinn | 8.000–15.000 U/min | 0,05–0,15 mm/Zahn | 0,5–4 mm |
Diese Parameter sind Richtlinien; die Werkzeugstandzeit kann durch Optimierung der Maschineneinrichtung, der Kühlmittelstrategie und der Bedienerpraktiken weiter verlängert werden.
Häufige Fehler, die es zu vermeiden gilt
Die Verwendung unbeschichteter Werkzeuge für Hochgeschwindigkeitsbearbeitungen, die Auswahl spröder Hartmetallsorten für Schruppbearbeitungen oder instabile Maschinen, das Vernachlässigen der Spanabfuhr und der Schneidengeometrie, das Ignorieren des Kühl- oder Schmierstoffbedarfs sowie die unregelmäßige Verschleißprüfung der Werkzeuge können die Werkzeugstandzeit erheblich verkürzen. Die Vermeidung dieser Fehler gewährleistet eine längere Werkzeugstandzeit, eine bessere Oberflächengüte und eine gleichbleibende Produktionsqualität.
Vorteile der Wahl der richtigen Hartmetall-Schneidwerkzeuge
Längere Werkzeugstandzeiten reduzieren Ausfallzeiten und Werkzeugkosten. Gleichbleibende Schnittleistung gewährleistet gleichbleibende Qualität. Höhere Vorschubgeschwindigkeiten und Spindeldrehzahlen steigern die Produktionseffizienz. Optimierte Beschichtungen verhindern Anhaften und verbessern die Oberflächengüte. Weniger Ausschuss und höhere Maßgenauigkeit. Bei der Auswahl des richtigen Hartmetallwerkzeugs geht es nicht nur um die Schnittgeschwindigkeit, sondern um die Maximierung der Rentabilität Ihrer CNC-Bearbeitung.
Abschluss
Die Wahl der richtigen Hartmetall-Schneidwerkzeuge für eine lange Standzeit ist entscheidend für hohe Produktivität, gleichbleibende Qualität und Kosteneffizienz. Durch die sorgfältige Berücksichtigung von Werkstoffgüte, Beschichtung, Geometrie und Bearbeitungsbedingungen können Hersteller Ausfallzeiten deutlich reduzieren, die Werkzeugstandzeit verlängern und die Teilequalität verbessern. Shandong Tool ist Ihr Spezialist für Hochleistungs-Hartmetall-Schneidwerkzeuge, die optimal auf Ihre CNC-Bearbeitungsanforderungen zugeschnitten sind. Kontaktieren Sie uns noch heute, um sich von unseren Werkzeugexperten beraten zu lassen und Ihre Produktionseffizienz mit den passenden Werkzeugen zu optimieren.
Häufig gestellte Fragen
Welche Hartmetallwerkzeuge haben die längste Lebensdauer?
Für Hochgeschwindigkeits-Präzisionsbearbeitungen eignet sich am besten feinkörniges Vollhartmetall mit geeigneten Beschichtungen (TiAlN oder AlTiN).
Verbessern Beschichtungen tatsächlich die Werkzeugstandzeit?
Ja, Beschichtungen reduzieren Reibung, Wärme und Materialhaftung, was die Werkzeuglebensdauer erheblich verlängert.
Können HSS-Werkzeuge mit Hartmetallwerkzeugen konkurrieren?
HSS bietet Zähigkeit und Schlagfestigkeit für Bearbeitungen mit niedriger Geschwindigkeit, Hartmetall ist jedoch für die CNC-Bearbeitung mit hoher Geschwindigkeit überlegen.
Welche Geometrie ist am besten für eine lange Lebensdauer?
Positive Spanwinkel, polierte Spannuten und Eckradien verbessern den Spanabtransport, reduzieren Vibrationen und verhindern Ausbrüche.
Ist Kühlmittel für Hartmetallwerkzeuge notwendig?
Kühlmittel trägt zur Verlängerung der Werkzeugstandzeit bei, aber moderne beschichtete Hartmetallwerkzeuge können in geeigneten Anwendungen oft trocken laufen.

 German
 English
 Russian